Описание
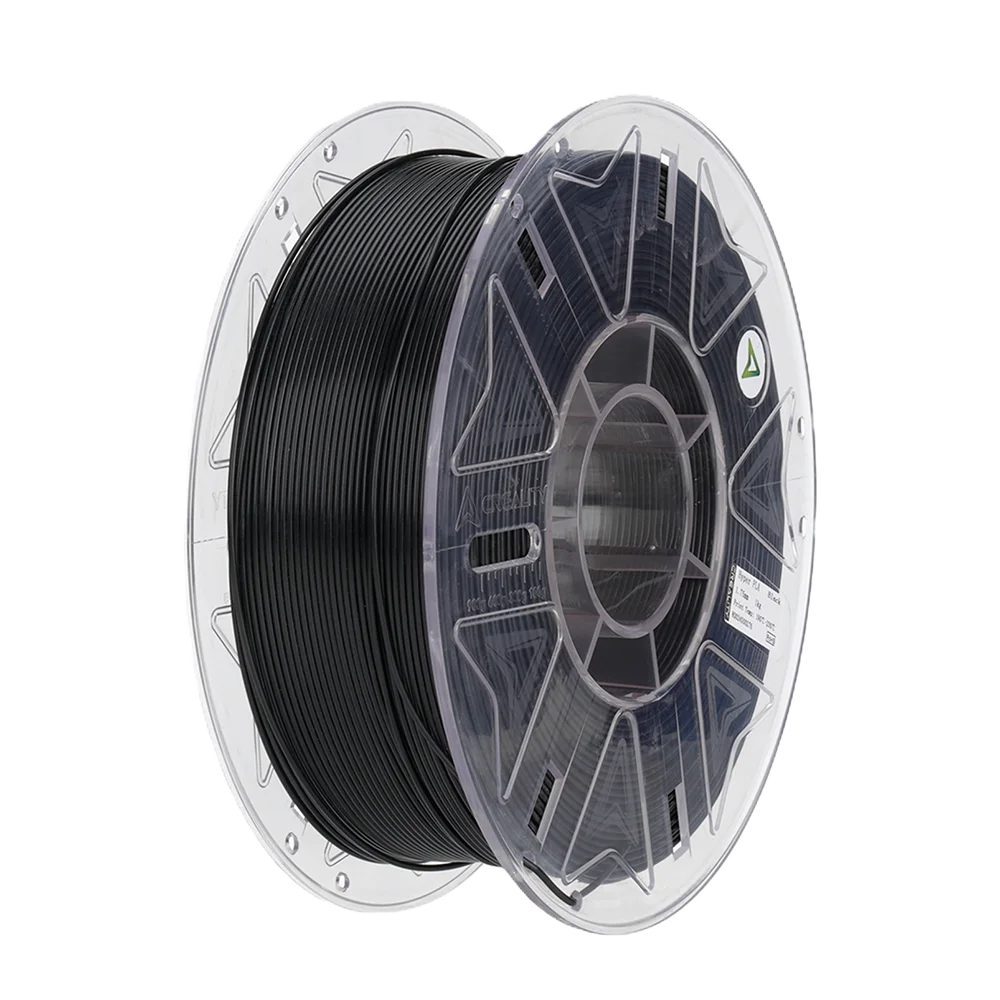
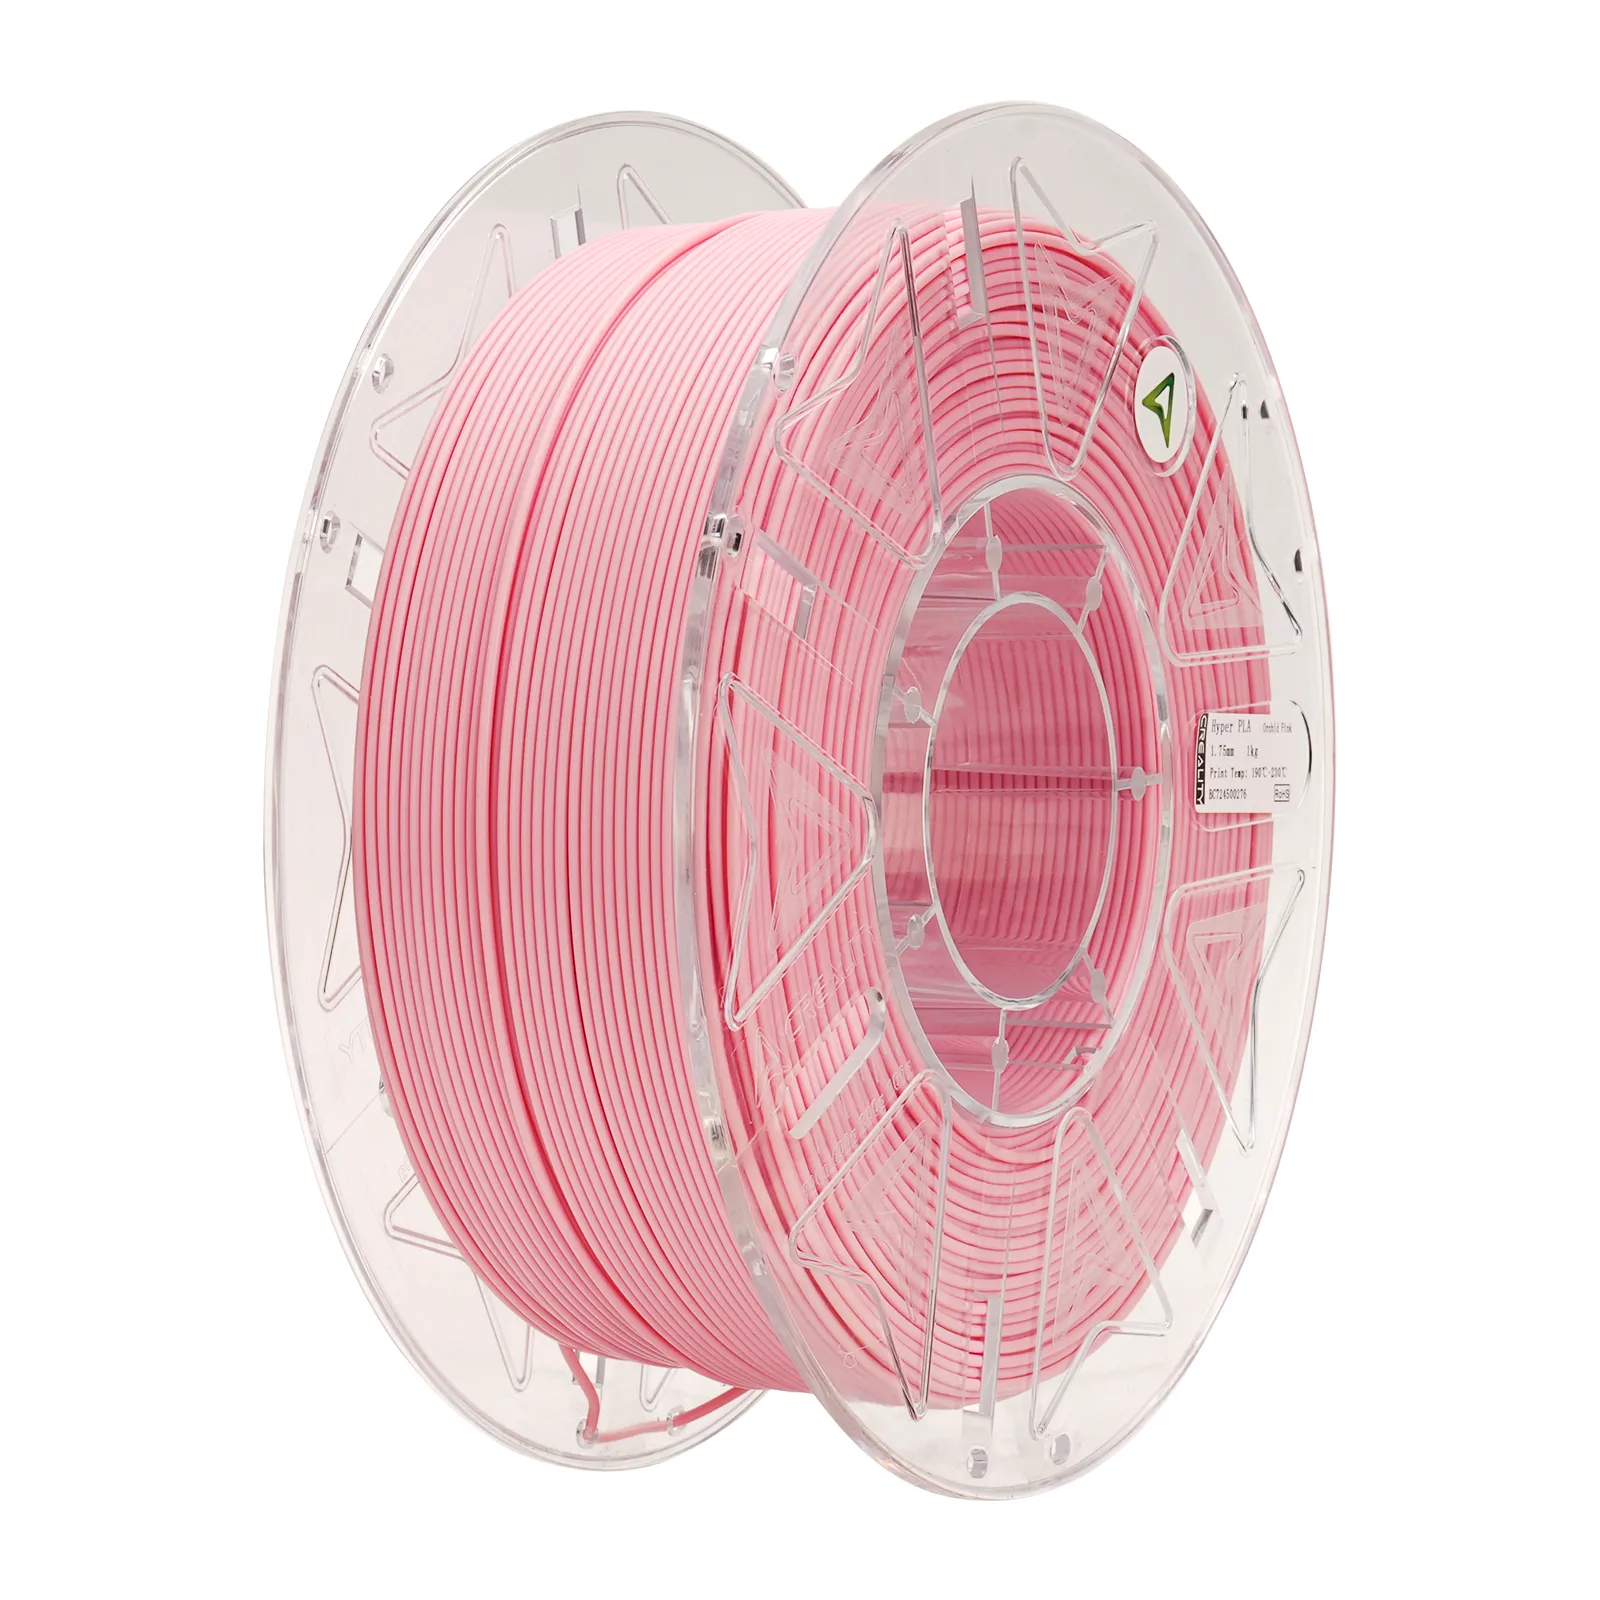
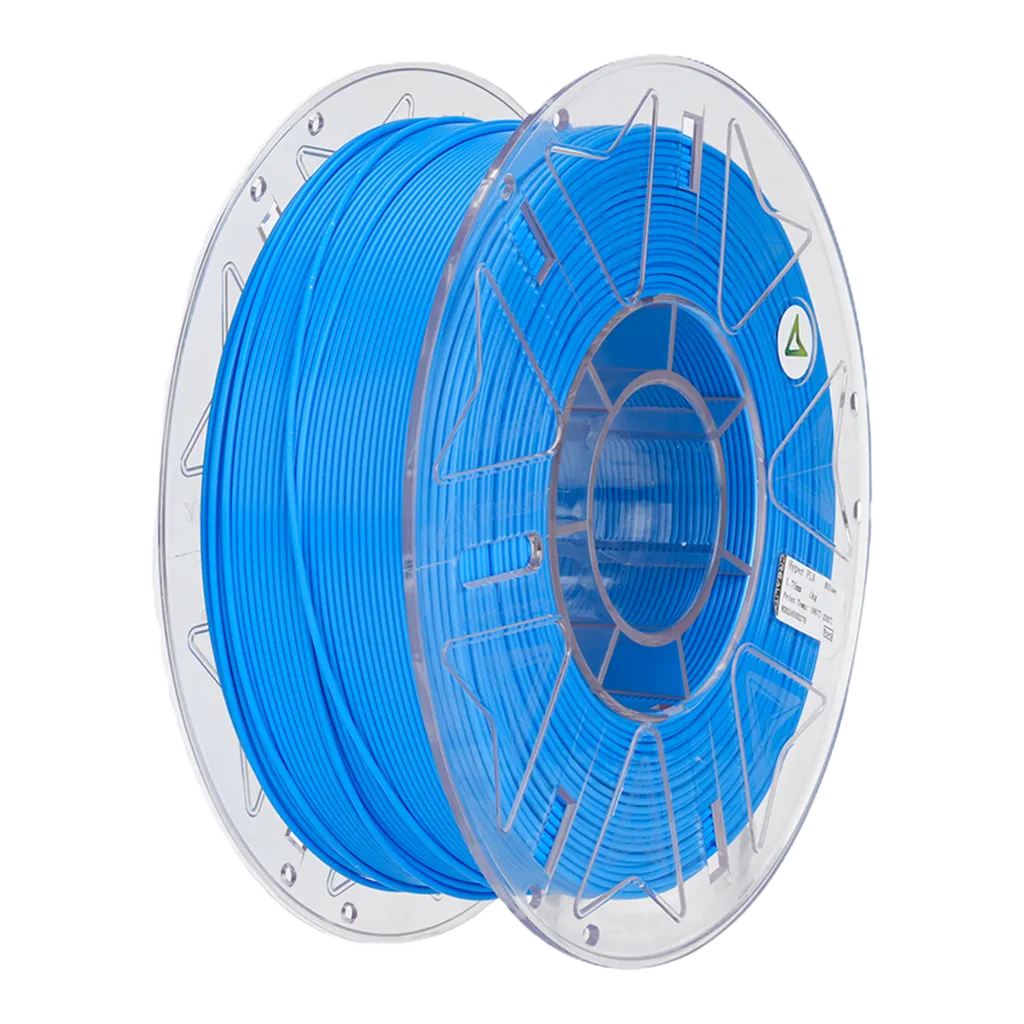
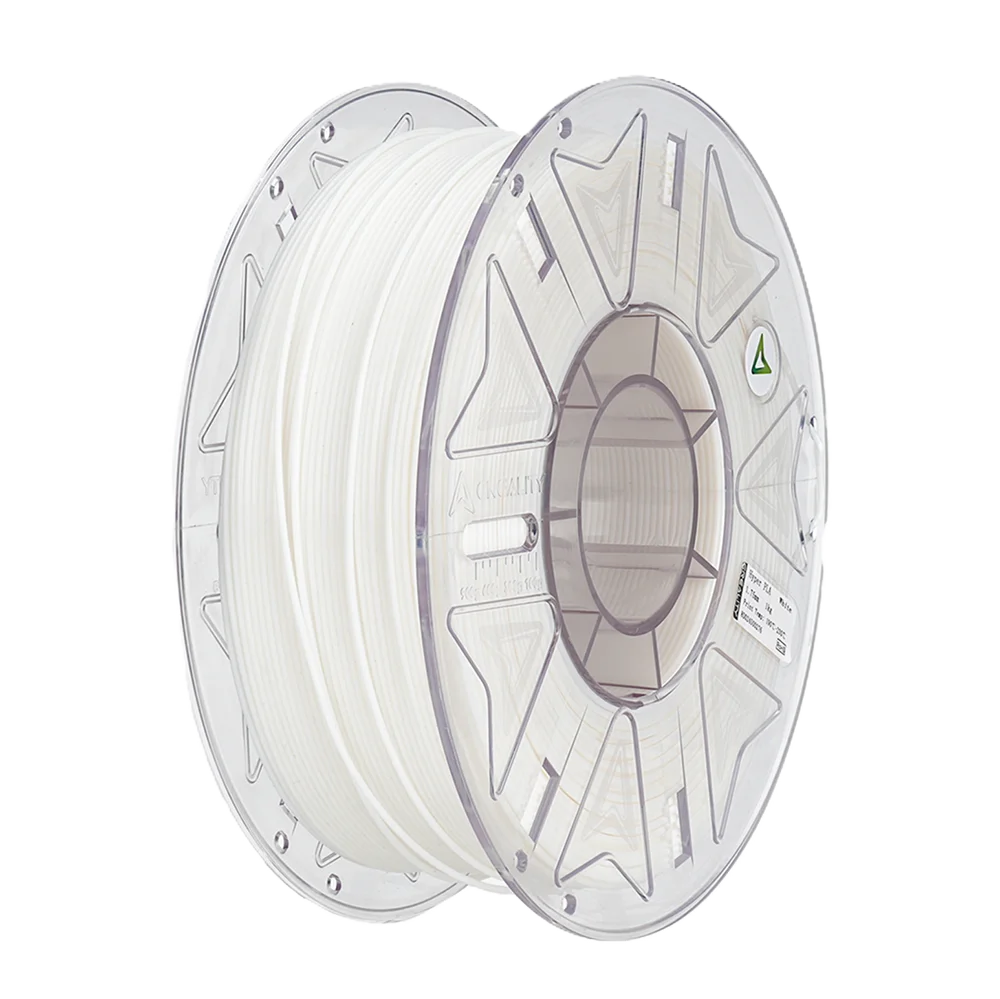
Creality RFID Hyper PLA – високоскоростен PLA филамент с RFID разпознаване
Creality RFID Hyper PLA е PLA филамент, оптимизиран за високоскоростно 3D принтиране, като комбинира бърз работен цикъл с предвидимо поведение на материала. Ключовата добавена стойност тук е RFID идентификацията: при съвместими системи макарата може да бъде разпозната автоматично, така че настройките и информацията за материала да се използват по-лесно в работния процес.
Ключови предимства
- Препоръчителна температура на принтиране: 190–230°C.
- Препоръчителна температура на нагревателната платформа: 25–60°C.
- Препоръчителна скорост на принтиране: 40–600 mm/s (в зависимост от настройките и системата).
- Диаметър: 1.75 mm.
- Нето тегло: 1 kg макара.
- RFID таг за автоматично разпознаване и проследяване при съвместими устройства.
За кого е и какъв проблем решава
Този филамент е насочен към потребители, които искат да намалят времето за производство на прототипи и функционални детайли, без да преминават към по-сложни материали. При по-високи скорости стандартните PLA често изискват повече компромиси (по-агресивно охлаждане, внимателно първо ниво, по-тясна „температурна рамка“). Hyper PLA формулировката е позиционирана точно като отговор на този проблем – по-добра течливост и бързо „стягане“ при динамично движение на главата.
Материал и качество на резултата: защо параметрите са важни
Производителят описва Hyper PLA RFID като PLA-базиран материал с добра течливост и бързо втвърдяване, подходящ както за нискоскоростно, така и за високоскоростно принтиране до 600 mm/s. Това е критично за стабилен контур и запълване при по-кратко време за престой на дюзата върху единица дължина.
В техническия лист са дадени референтни физични показатели, които са полезни при сравнение между материали и при очаквания за термично поведение:
- Плътност: 1.24 ±0.1 g/cm³ (при 21.5°C).
- Температура на стъкловиден преход (Tg): 62°C.
- Vicat омекване: 62.3 ±0.5°C.
- Melt index: 3–5 g/10 min (190°C, 2.16 kg).
Налични са и механични референтни стойности (например якост на опън и огъване) за конкретни условия на тест. Те са полезни за сравнение между серии материали, но реалните резултати зависят силно от профила, ориентацията, охлаждането и геометрията на детайла.
Производителност и работен процес: как да го използвате
Стартови диапазони (според техническия лист):
- Температура на принтиране: 190–230°C
- Температура на нагревателната платформа: 25–60°C
- Скорост: 40–600 mm/s
- Околна температура: 0–50°C
- Параметър „pumping distance“: 1–5 mm (термин от TDS; интерпретацията му зависи от софтуера/профила)
Референтни тестови условия в TDS (за конкретни измервания) са: дюза 220°C, платформа 60°C, скорост 300 mm/s, запълване 100%. Използвайте ги като отправна точка, а не като универсално „правило“.
Практичен работен поток:
- Изберете правилния диаметър (тук: 1.75 mm) и проверете дали вашият екструдер/боудън път е чист и с ниско триене.
- Започнете с температура в средата на диапазона и калибрирайте дебит (flow) и първо ниво.
- Увеличавайте скоростта поетапно; при поява на нишки/„косми“ и нестабилни върхове – оптимизирайте ретракция и охлаждане, вместо да „натискате“ температурата нагоре безконтролно.
- Ако използвате съвместима RFID система, оставете автоматичното разпознаване да зададе базов профил, след което фините корекции ги правете спрямо геометрията на детайла.
Съвместимост и екосистема
Creality RFID Hyper PLA е предназначен за FDM/FFF системи и се предлага като макара с RFID таг, който позволява автоматична идентификация и проследяване на материала при съвместими устройства. В продуктови описания се посочва работа с CFS (Creality Filament System) за разпознаване на параметрите от RFID чип.
Дизайн и ежедневна работа
Филаментът идва на макара с нето тегло 1 kg и диаметър 1.75 mm. Равномерното навиване и стабилното подаване са ключови при високоскоростно принтиране, защото „задържания“ в макарата могат да се превърнат в видими дефекти по стените и слоевете.
Професионални сценарии (примерни)
- Бързо прототипиране: по-кратък цикъл от идея до физически детайл при запазване на контролируеми параметри.
- Серийни дребни изделия: повторяем процес при еднакви профили; RFID улеснява идентификацията на материала при съвместими системи.
- Макети и корпуси: PLA-базирано решение за детайли с добра геометрична четимост и чисти ръбове при правилен профил.
- Обучение и лаборатории: лесна работа с PLA диапазони и по-малко „ръчни“ стъпки, когато RFID е наличен в екосистемата.
- Дизайн студия: бързи итерации на визуални прототипи и монтажни проби.
Ограничения и добри практики
Топлоустойчивост: като PLA-базиран материал, очакванията за работа в топла среда трябва да са реалистични. Референтните Tg/Vicat стойности (~62°C) подсказват, че детайли в близост до нагряване/слънце могат да омекнат или да се деформират.
Нишки и „косми“ при висока скорост: типичен сценарий при висок поток. Добра практика е да се калибрират ретракция и охлаждане и да се следи за сухота на филамента (в TDS се препоръчва суха среда и/или сушилна кутия при съхранение).
Съхранение: дръжте макарата в сухо и проветриво място, далеч от директна слънчева светлина и влага; при отворена опаковка – използвайте кутия/контейнер за сушене.